No universo da estamparia digital, onde a precisão e a durabilidade são sinônimos de qualidade, a técnica Direct-to-Film (DTF) revolucionou a maneira como personalizamos tecidos. Contudo, entre a impressão vibrante na película e a transferência impecável para o substrato, existe um componente muitas vezes subestimado, mas absolutamente crucial: o pó adesivo DTF. Ele é o elo químico e físico que garante não apenas a aderência da imagem, mas também a sua resistência a lavagens, elasticidade e a sensação ao toque. Ignorar a sua importância ou escolher o tipo inadequado pode transformar uma arte deslumbrante em um desastre de estamparia, resultando em descascamento, craquelamento e, em última instância, prejuízo. Este artigo aprofundará as nuances da escolha do pó DTF ideal para cada tipo de tecido, guiando-o pelas características, aplicações e técnicas de otimização que elevam o padrão de suas produções.
A Essência do Pó DTF: Mais que um Adesivo
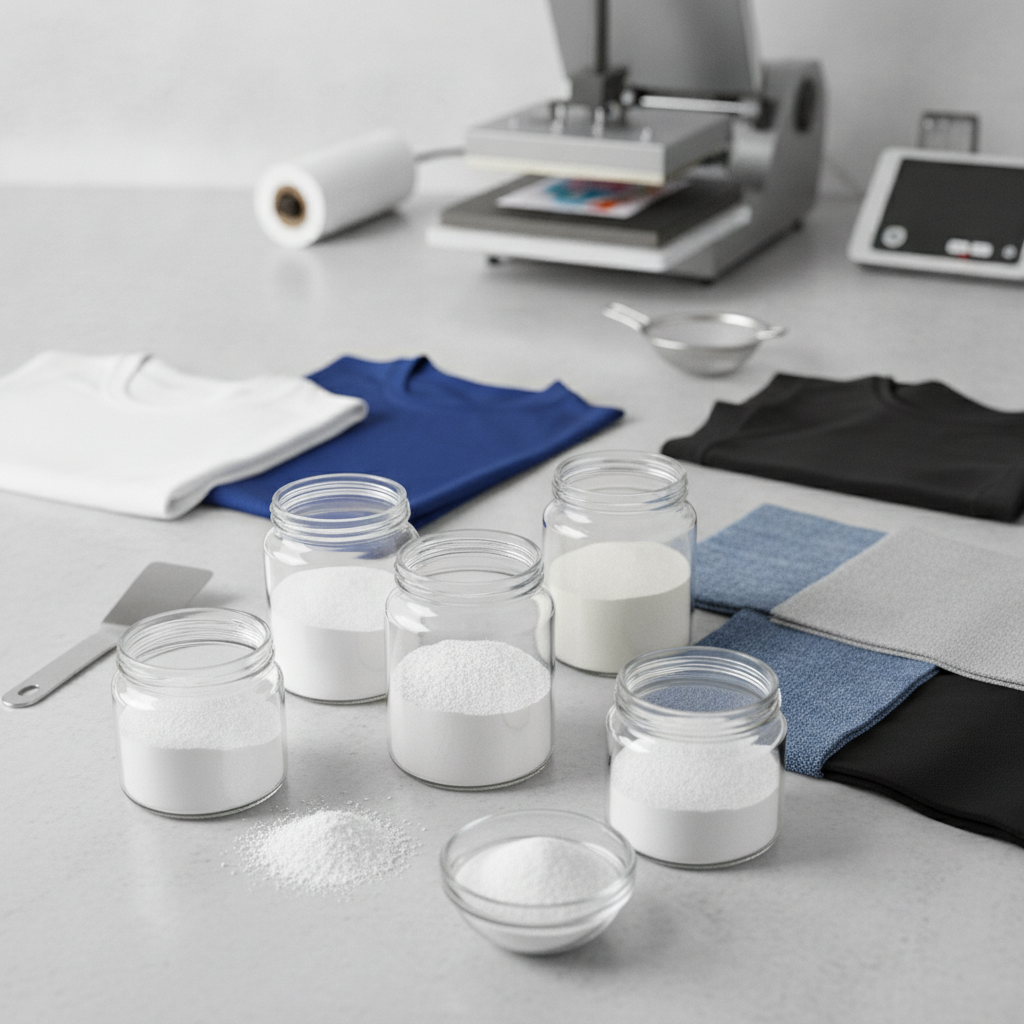
O pó DTF, também conhecido como hot melt adhesive powder, é um polímero termoplástico que atua como a ponte entre a tinta impressa na película PET e as fibras do tecido. Sua função é complexa: ele deve fundir-se sob calor e pressão, encapsular a tinta e, ao resfriar, criar uma ligação robusta e flexível com o substrato. Compreender sua composição e como interage com diferentes materiais é o primeiro passo para dominar a técnica DTF.
A Ciência Por Trás da Adesão DTF
Quando o pó é aplicado sobre a tinta úmida na película, ele se adere eletrostaticamente. No processo de cura, em um forno DTF ou prensa térmica sem contato, as partículas de pó derretem e se aglomeram, formando uma camada adesiva uniforme. Ao transferir para o tecido na prensa térmica, essa camada fundida penetra levemente nas fibras do tecido. Após o resfriamento, ela se solidifica, criando uma ancoragem mecânica e química que garante a durabilidade da estampa. A qualidade dessa ancoragem depende diretamente da formulação do pó, sua granulometria e das condições de cura e prensagem.
A Importância da Escolha Certa
A escolha do pó não é um mero detalhe; ela impacta diretamente a qualidade final da estampa em diversos aspectos:
- Adesão e Durabilidade: Um pó inadequado pode levar a falhas de adesão, descascamento ou craquelamento após poucas lavagens.
- Toque (Hand-feel): Pós muito espessos ou de granulometria grossa podem deixar a estampa com um toque rígido e plástico, enquanto os adequados proporcionam maior maciez e flexibilidade.
- Elasticidade: Para tecidos elásticos, um pó com alta flexibilidade é essencial para evitar que a estampa rache ou deforme.
- Resistência à Lavagem: A capacidade de suportar ciclos de lavagem sem degradação é uma característica fundamental, diretamente influenciada pela escolha e cura do pó.
- Cores e Acabamento: Embora a tinta seja a principal responsável pela cor, um pó mal curado ou incompatível pode afetar a vivacidade e o acabamento da estampa.
Tipos de Pós DTF e Suas Características
No mercado, encontramos diferentes tipos de pós DTF, cada um formulado para atender a necessidades específicas. A principal diferenciação reside na granulometria e na temperatura de fusão, mas aditivos específicos também conferem propriedades únicas.
Pó de Granulometria Fina (Fine Powder)
- Características: Possui partículas muito pequenas, comumente em torno de 80-150 mícrons.
- Vantagens: Proporciona um toque extremamente macio e suave (soft hand-feel), ideal para estampas com muitos detalhes finos, fontes pequenas e gradientes. Oferece boa elasticidade e é menos propenso a deixar uma “bordagem” visível ao redor da estampa.
- Desvantagens: Pode ser mais desafiador de manusear devido à sua leveza e facilidade de dispersão no ar. Pode exigir um pouco mais de cuidado na aplicação para garantir cobertura uniforme.
- Indicação: Perfeito para roupas de bebê, peças íntimas, moda fitness, e qualquer aplicação onde o toque e a flexibilidade são prioritários.
Pó de Granulometria Média (Medium Powder)
- Características: Granulometria intermediária, geralmente entre 150-250 mícrons.
- Vantagens: É o tipo mais versátil e amplamente utilizado. Oferece um bom equilíbrio entre toque suave, boa adesão e durabilidade. É mais fácil de aplicar do que o pó fino e ainda mantém um bom nível de detalhe.
- Desvantagens: Pode não ser tão macio quanto o pó fino em certas aplicações ou tão robusto para tecidos muito ásperos quanto o pó grosso.
- Indicação: Ideal para a maioria das aplicações em camisetas de algodão, misturas de algodão/poliéster, moletons e uniformes. É um excelente “coringa”.
Pó de Granulometria Grossa (Coarse Powder)
- Características: Partículas maiores, acima de 250 mícrons, podendo chegar a 400 mícrons.
- Vantagens: Proporciona excelente adesão e durabilidade, especialmente em tecidos mais texturizados ou com fibras mais grossas. É mais fácil de manusear e aplicar.
- Desvantagens: O toque tende a ser mais áspero e plástico. Não é o ideal para estampas com muitos detalhes finos, pois as partículas maiores podem obscurecê-los. Oferece menor elasticidade.
- Indicação: Recomendado para tecidos mais rústicos como lona, brim pesado, sacolas ecológicas, ou em situações onde a durabilidade extrema é a prioridade e o toque não é um fator crítico.
Pós Específicos e Aditivos
Além da granulometria, existem pós com formulações especiais:
- Pó de Baixa Temperatura (Low-Cure Powder): Projetado para fundir em temperaturas mais baixas. Essencial para tecidos sensíveis ao calor, como alguns poliésteres, nylon e sintéticos que podem encolher ou queimar. Ajuda a prevenir o “ghosting” ou “bleed through” (migração da tinta do tecido para a estampa) em poliéster sublimado.
- Pó de Alta Elasticidade (High-Elasticity Powder): Contém polímeros que conferem maior flexibilidade à estampa, tornando-o ideal para tecidos como lycra, elastano e spandex, que se esticam consideravelmente.
- Pó Preto: Embora menos comum, alguns fabricantes oferecem pó adesivo preto, que pode ser útil para aumentar a opacidade e a vivacidade de estampas em fundos escuros, agindo como um “backup” para o branco.
- Pó Anti-Sublimação (Anti-Sublimation Powder): Uma versão especializada do pó de baixa temperatura, formulado especificamente para bloquear a migração de corantes de tecidos sublimados ou tingidos, prevenindo o problema de “bleed through” em estampas claras sobre fundos escuros de poliéster.
Casamento Perfeito: Pó DTF para Cada Tecido
A escolha do pó DTF deve ser guiada principalmente pelo tipo de tecido que será estampado. Abaixo, detalhamos as melhores práticas para os materiais mais comuns:
Algodão e Blends de Algodão (50/50, 60/40)
- Recomendação: Pós de granulometria média a grossa. O pó médio é o mais versátil e oferece excelente equilíbrio de toque e durabilidade. Para tecidos de algodão mais pesados ou texturizados, um pó grosso pode proporcionar uma adesão ainda mais robusta.
- Razão: As fibras do algodão são naturalmente porosas e absorventes, o que facilita a ancoragem do adesivo. A granulometria média/grossa garante boa cobertura e preenchimento das fibras, resultando em excelente lavabilidade e resistência ao desgaste.
- Temperatura de Cura/Prensagem: Geralmente, pós padrão (não low-cure) funcionam bem. Siga as recomendações do fabricante do pó, mas a faixa comum para prensagem final é de 150-165°C (300-325°F) por 15-20 segundos.
Poliéster Puro e Misturas com Alta Porcentagem de Poliéster
- Recomendação: Pó de baixa temperatura (Low-Cure Powder) de granulometria fina a média. Pós anti-sublimação são altamente recomendados se o poliéster for tingido ou sublimado previamente.
- Razão: O poliéster é um tecido sintético que pode ser sensível a altas temperaturas, correndo o risco de encolhimento, brilho excessivo (chamado de “queimar” o tecido) ou, pior, a migração de corantes (bleed through ou ghosting) para a estampa, especialmente em poliésteres escuros com estampas claras. O pó de baixa temperatura mitiga esses riscos.
- Temperatura de Cura/Prensagem: 120-140°C (250-285°F) por 10-15 segundos. É crucial realizar testes de temperatura para cada tipo específico de poliéster.
Tecidos Sintéticos com Tratamento (Impermeáveis, Corta-vento)
- Recomendação: Pó de baixa temperatura de granulometria fina a média, com foco em flexibilidade.
- Razão: Esses tecidos geralmente possuem revestimentos que dificultam a adesão e são extremamente sensíveis ao calor. Um pó de baixa temperatura é fundamental. A flexibilidade é importante porque esses tecidos são frequentemente usados em vestuário ativo.
- Considerações: A adesão pode ser mais desafiadora. A pré-prensagem do tecido pode ajudar a remover umidade e preparar a superfície. Testes rigorosos são indispensáveis.
Tecidos Elásticos (Lycra, Elastano, Spandex)
- Recomendação: Pó de alta elasticidade (High-Elasticity Powder), preferencialmente de granulometria fina para um toque mais suave.
- Razão: A estampa precisa se mover e esticar com o tecido sem craquelar ou soltar. Pós formulados para alta elasticidade mantêm a integridade da imagem mesmo sob tensão.
- Temperatura de Cura/Prensagem: Verifique as recomendações do fabricante do pó. Geralmente, temperaturas ligeiramente mais baixas e tempos mais curtos para proteger as fibras elásticas.
Tecidos Delicados e Sensíveis ao Calor (Seda, Raiom, etc.)
- Recomendação: Pó de baixa temperatura de granulometria fina.
- Razão: Esses tecidos podem facilmente queimar, derreter ou ter sua textura alterada por temperaturas elevadas. O pó fino garante um toque delicado, enquanto a baixa temperatura protege o substrato.
- Considerações: Prensagem com teflon ou papel siliconado entre a placa superior e o filme/tecido é crucial. Use pressão leve a média.
Otimizando a Adesão Final: Além da Escolha do Pó
A escolha do pó é um pilar, mas o sucesso da adesão final depende de um processo bem executado, desde a aplicação do pó até a prensagem final.
A Aplicação do Pó: Uniformidade é Chave
- Imprima: Realize a impressão no filme DTF, garantindo que as cores (especialmente o branco) estejam vibrantes e úmidas.
- Polvilhe o Pó: Imediatamente após a impressão, polvilhe o pó adesivo sobre a imagem impressa. Certifique-se de cobrir toda a área da tinta.
- Remova o Excesso: Bata suavemente ou agite a película para remover o excesso de pó. O objetivo é que o pó adira apenas à tinta úmida, deixando as áreas não impressas limpas. Ferramentas como bandejas vibratórias ou sopradores de ar frio podem otimizar este processo.
- Verifique: Inspecione a película contra a luz para garantir que a cobertura do pó seja uniforme e sem falhas ou excessos significativos.
A Cura do Pó: Calor e Tempo na Medida Certa
A cura é o processo de fusão do pó sobre a tinta. Pode ser feita em um forno DTF dedicado, túnel de cura ou com uma prensa térmica sem que as placas toquem o filme.
- Forno DTF/Túnel: Ideal para volume. Oferece controle preciso de temperatura e tempo.
- Prensa Térmica (sem contato): Coloque o filme com o pó sobre a esteira da prensa ou em uma bandeja. Eleve a placa superior da prensa em aproximadamente 1-2 cm acima do filme. O calor radiante da placa superior fará o pó derreter.
- Parâmetros de Cura (Orientativos – SEMPRE consulte o fabricante do pó):
- Temperatura: Geralmente entre 140°C e 180°C (285°F – 355°F), dependendo do tipo de pó (pó padrão vs. low-cure).
- Tempo: De 90 segundos a 240 segundos, dependendo da temperatura e do equipamento.
- Ponto de Fusão Ideal: O pó deve parecer uma casca de laranja derretida e brilhante, mas sem formar bolhas ou queimar. Um pó subcurado não adere bem; um pó supercurado pode ficar quebradiço ou amarelar.
- Ventilação: A cura libera vapores. Garanta boa ventilação no ambiente de trabalho.
A Prensagem Final: Pressão, Temperatura e Tempo
Esta é a etapa em que a imagem é transferida do filme para o tecido.
- Pré-Prensagem (opcional, mas recomendado): Preense o tecido por 5-10 segundos a 160°C para remover rugas e umidade, garantindo uma superfície plana e seca.
- Posicione o Filme: Coloque o filme DTF com a imagem virada para baixo sobre o tecido.
- Cobre (opcional): Alguns recomendam cobrir com papel teflon ou papel siliconado para proteger a prensa e o tecido, especialmente com tecidos sensíveis ou se você usar “peel quente”.
- Prensagem:
- Temperatura: Varia entre 120°C e 165°C (250°F – 325°F), dependendo do tipo de tecido e pó.
- Tempo: Geralmente de 10 a 20 segundos.
- Pressão: Média a alta (4-6 bar ou 40-60 psi), para garantir que o adesivo penetre nas fibras do tecido.
- Peel (Remoção do Filme):
- Peel Frio: Mais comum e recomendado para a maioria dos filmes DTF. Deixe o tecido esfriar completamente antes de remover o filme. Isso garante que o adesivo se solidifique totalmente e forme uma ligação forte. Uma remoção prematura pode resultar em adesão incompleta.
- Peel Quente/Morno: Alguns filmes específicos são projetados para “peel quente”. Nesse caso, o filme é removido imediatamente após a prensa ou enquanto ainda está morno. Sempre siga as instruções do fabricante do filme.
- Prensagem Final (Segunda Prensagem – Opcional): Após remover o filme, cubra a estampa com papel siliconado ou teflon e prense novamente por 5-10 segundos. Isso ajuda a incorporar a estampa ainda mais no tecido, melhorando a durabilidade, o toque e removendo possíveis brilhos indesejados.
Troubleshooting Comum: Resolvendo Problemas de Adesão
Mesmo com a escolha e processo corretos, problemas podem surgir. Aqui estão algumas soluções para as falhas mais comuns:
Falha na Adesão / Decolagem Prematura
- Causa Provável: Subcura do pó, temperatura de prensagem muito baixa, pressão insuficiente, tempo de prensagem curto, umidade no tecido, ou filme de má qualidade.
- Solução: Aumente ligeiramente a temperatura e/ou o tempo de cura do pó. Verifique a temperatura da prensa com um termômetro externo. Aumente a pressão e o tempo de prensagem. Sempre pré-prense o tecido. Certifique-se de que o filme é de boa qualidade e compatível com o pó.
Sensação Áspera ou Plástica Excessiva
- Causa Provável: Uso de pó de granulometria muito grossa para o tecido, excesso de pó aplicado, supercura (pó cozido demais), ou super-prensagem.
- Solução: Experimente um pó de granulometria mais fina. Certifique-se de remover todo o excesso de pó após a aplicação. Ajuste a temperatura e o tempo de cura para evitar superaquecimento. Reduza levemente a pressão da prensa.
Baixa Durabilidade à Lavagem
- Causa Provável: Subcura do pó, temperatura/pressão de prensagem insuficientes, escolha inadequada do pó para o tecido, ou remoção prematura do filme (peel quente em filme de peel frio).
- Solução: Revise o processo de cura e prensagem para garantir que o pó esteja totalmente fundido e bem ancorado. Utilize o tipo de pó adequado para o tecido (especialmente para tecidos elásticos ou delicados). Sempre espere o tecido esfriar completamente antes do “peel frio”, se o filme assim o exigir.
“Bleed Through” (Sublimação Indesejada) em Poliéster
- Causa Provável: Uso de pó padrão em vez de pó de baixa temperatura/anti-sublimação em tecidos de poliéster tingidos. Temperatura de prensagem muito alta ou tempo muito longo para poliéster.
- Solução: Mude para um pó de baixa temperatura ou anti-sublimação. Reduza a temperatura e o tempo de prensagem para o mínimo necessário para a adesão. Realize testes em pequenas amostras do tecido.
Boas Práticas e Dicas Adicionais
Para maximizar o sucesso com DTF, considere estas dicas:
- Armazenamento do Pó: Guarde o pó DTF em local fresco e seco, hermeticamente fechado para evitar a absorção de umidade, que pode causar aglomeração e falhas na aplicação.
- Testes Preliminares: Sempre realize testes em retalhos do mesmo tecido antes de iniciar uma produção maior. Pequenos ajustes podem fazer uma grande diferença.
- Limpeza Regular: Mantenha seu equipamento (impressora, bandeja de pó, prensa térmica) limpo para evitar contaminações e garantir um funcionamento eficiente.
- Ambiente Controlado: Umidade e temperatura ambiente podem afetar a secagem da tinta e a aplicação do pó. Um ambiente com umidade controlada (geralmente entre 40-60%) é ideal.
- Consulte o Fornecedor: As especificações podem variar significativamente entre fabricantes de tintas, filmes e pós. Sempre consulte as recomendações de seus fornecedores para obter os melhores resultados.
A escolha do pó DTF é, sem dúvida, uma das decisões mais estratégicas no processo de estamparia Direct-to-Film. Ela é o divisor de águas entre uma estampa que deslumbra e resiste ao tempo e uma que desaponta e se degrada rapidamente. Ao dedicar tempo para entender as propriedades dos diferentes tipos de pó e como eles interagem com cada tecido, e ao aliar esse conhecimento a um processo de aplicação, cura e prensagem meticuloso, você não apenas otimizará a adesão final, mas elevará a qualidade, a durabilidade e a percepção de valor de todos os seus produtos estampados. A experimentação informada e a atenção aos detalhes são as chaves para desbloquear o verdadeiro potencial da impressão DTF.