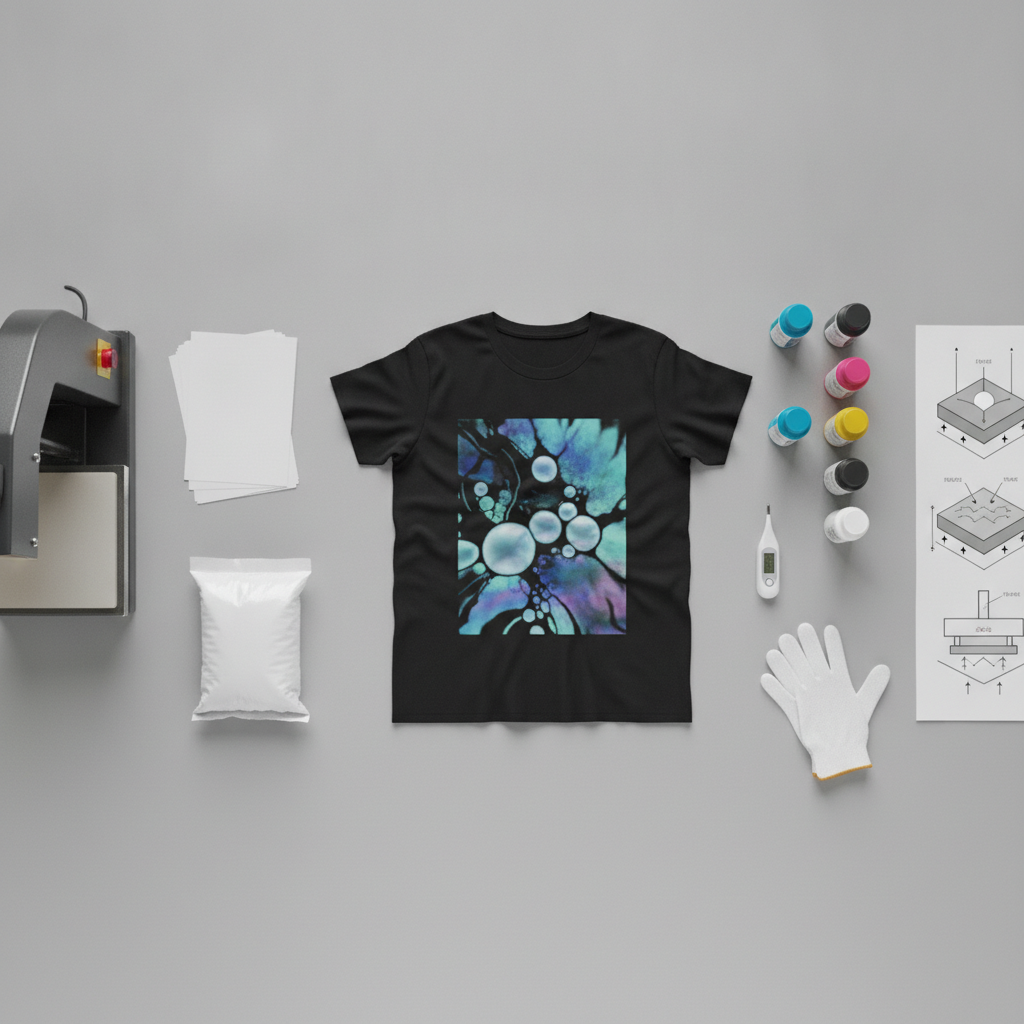
Um dos maiores desafios e fontes de frustração na estamparia DTF (Direct-to-Film) é lidar com estampas que, após o processo de termotransferência, apresentam bolhas indesejadas ou uma textura enrugada. A promessa do DTF é a de um acabamento liso, vibrante e durável, mas a realidade de uma estampa imperfeita pode comprometer a qualidade do produto final e a reputação do seu negócio. Este fenômeno não é aleatório; ele é o resultado de uma série de variáveis interconectadas no intrincado processo do DTF, desde a preparação do filme até a prensagem final. Compreender a fundo as causas dessas falhas é o primeiro passo para dominar a técnica e garantir resultados impecáveis em cada peça.
Compreendendo o Fenômeno: Por Que Acontecem Bolhas e Rugas?
Para desvendar o mistério das bolhas e rugas, precisamos entender a mecânica da transferência DTF. A tinta pigmentada é impressa em um filme transportador, coberta com um pó adesivo termofusível e, em seguida, curada. Quando aquecido sob pressão em uma prensa térmica, o adesivo derrete, une-se às fibras do tecido e libera a camada de tinta do filme.
As bolhas, na maioria dos casos, são pequenas bolsas de ar ou vapor de umidade que ficam presas entre a estampa e o substrato. Elas podem ser causadas por uma adesão incompleta, umidade excessiva no tecido ou na própria estampa, ou liberação de gases durante o aquecimento. As rugas, por sua vez, sugerem um problema mais relacionado à distorção do material, seja do filme antes da transferência, da estampa durante o resfriamento, ou de um estiramento/encolhimento desigual do tecido ou da própria estampa. Ambas as condições apontam para uma falha crítica em uma ou mais etapas do processo.
Fatores Cruciais no Processo Pré-Prensa que Levam a Problemas
A base para uma estampa perfeita é estabelecida muito antes do filme tocar a prensa térmica. Negligenciar qualquer uma dessas etapas pode resultar em problemas na fase final.
Qualidade do Filme DTF
O filme DTF não é apenas um transportador; ele é uma parte ativa do processo. Filmes de baixa qualidade podem ter revestimentos inconsistentes que afetam a aderência do pó e a liberação da tinta.
* **Revestimento Inconsistente:** Pode levar a áreas onde o pó não adere adequadamente ou a tinta não se transfere por completo, criando pontos de falha que podem se manifestar como bolhas.
* **Espessura e Estabilidade Térmica:** Filmes muito finos ou com baixa estabilidade térmica podem enrugar ou deformar sob o calor da cura ou da prensa, antes mesmo da transferência. Certifique-se de usar filmes de fabricantes renomados e adequados para sua impressora e sistema de cura.
* **Manuseio e Armazenamento:** Amassados, dobras ou contaminação na superfície do filme antes da impressão podem criar imperfeições que se tornam visíveis após a prensagem. Armazene os filmes em local seco, plano e protegido.
Aplicação e Cura do Pó Adesivo
O pó adesivo é o que literalmente “cola” a estampa ao tecido. Sua aplicação e cura são pontos críticos.
* **Aplicação Inconsistente do Pó:** Se o pó não cobrir uniformemente toda a área impressa, ou se houver excesso em algumas partes, a adesão será comprometida. O excesso de pó pode não derreter completamente, criando uma textura arenosa e pontos de falha, enquanto a falta impede a aderência total.
* **Cura Incompleta do Pó:** O pó precisa ser completamente curado para formar uma camada adesiva uniforme. Se a temperatura ou o tempo de cura forem insuficientes, o adesivo não se polimerizará corretamente, resultando em uma estampa que adere de forma fraca e irregular, propensa a bolhas e descolamento. A cura excessiva também pode ser prejudicial, tornando o adesivo quebradiço.
* **Temperatura e Tempo de Cura:** Siga as recomendações do fabricante do pó. Um forno de cura com controle de temperatura preciso é ideal. Se você usa uma estufa manual ou pistola de calor, a uniformidade do aquecimento é ainda mais difícil de garantir. O adesivo deve se transformar de um pó para uma camada transparente e uniforme, sem aspecto “farinhento”.
Condição do Tecido/Substrato
O tecido onde a estampa será aplicada também desempenha um papel fundamental.
* **Umidade no Tecido:** Esta é uma das causas mais comuns de bolhas. Tecidos absorvem umidade do ambiente. Quando aquecidos na prensa, essa umidade se transforma em vapor e tenta escapar, criando bolhas sob a estampa se a adesão não for perfeita ou se o vapor ficar preso.
* **Pré-Prensagem (Desumidificação):** Sempre faça uma pré-prensagem do tecido por 5-10 segundos, na temperatura de aplicação, antes de posicionar o filme DTF. Isso remove a umidade e alisa as fibras, preparando a superfície.
* **Tipo de Tecido:** Tecidos com texturas mais abertas ou com alta elasticidade podem reagir de forma diferente. Teste sempre em uma amostra se estiver usando um tecido novo.
A Prensa Térmica: O Coração do Problema e da Solução
A prensa térmica é onde a magia acontece – ou onde os problemas se manifestam. Cada parâmetro da prensa deve ser precisamente controlado.
Temperatura Inadequada
A temperatura é crucial para derreter o adesivo e criar a ligação.
* **Temperatura Muito Baixa:** O adesivo não derrete completamente, resultando em uma adesão fraca e irregular. Partes da estampa podem não colar, criando pontos onde o ar pode ficar preso ou onde a estampa pode levantar e formar bolhas.
* **Temperatura Muito Alta:** Pode supercurar o adesivo, tornando-o quebradiço e propenso a rachaduras. Também pode queimar ou amolecer excessivamente o filme, causando distorção e rugas. Em casos extremos, pode danificar o tecido ou fazer a tinta sangrar.
* **Calibração da Prensa:** Termômetros infravermelhos podem ser úteis para verificar a temperatura real da sua prensa em diferentes pontos da platina. As prensas podem ter leituras de temperatura imprecisas ou pontos quentes/frios.
Pressão Excessiva ou Insuficiente
A pressão garante o contato total entre o adesivo derretido e as fibras do tecido.
* **Pressão Insuficiente:** Sem pressão adequada, o adesivo derretido não consegue penetrar nas fibras do tecido uniformemente, resultando em uma adesão fraca e irregular, com maior propensão a bolhas.
* **Pressão Excessiva:** Pode esmagar a estampa e o tecido, forçando o adesivo a se espalhar demais e, em alguns casos, até danificar a integridade da estampa, tornando-a mais fina e propensa a rachaduras ou texturas irregulares. Em tecidos mais delicados, pode deixar marcas ou afetar a textura original do tecido.
* **Ajuste da Pressão:** A pressão deve ser firme, mas não esmagadora. Use o ajuste da sua prensa para encontrar o ponto ideal. A maioria dos fabricantes de DTF recomenda pressão média a alta, mas isso pode variar.
Tempo de Prensagem
O tempo é o período durante o qual a temperatura e a pressão são aplicadas.
* **Tempo Muito Curto:** O adesivo pode não ter tempo suficiente para derreter completamente e formar uma ligação forte com o tecido. Isso leva a uma adesão fraca e irregular, com risco de bolhas.
* **Tempo Muito Longo:** Pode causar superaquecimento do adesivo e da tinta, resultando em supercura, descoloração, ou até mesmo fazendo com que o filme se torne excessivamente difícil de remover (se for hot peel) ou que o adesivo se torne muito quebradiço. Pode também encolher o tecido ou a própria estampa de forma irregular, levando a rugas.
* **Recomendações:** Siga as recomendações do fabricante do filme e do pó, que geralmente são fornecidas como um conjunto. Tempos típicos variam de 10 a 20 segundos, dependendo dos materiais.
Platina Desnivelada ou Desgastada
Uma platina irregular ou com almofada de silicone gasta causa pressão e calor desiguais.
* **Pontos de Pressão e Calor Desiguais:** Isso leva a áreas onde a estampa não adere corretamente (bolhas) ou onde é superaquecida/pressionada (rugas, descoloração).
* **Manutenção:** Verifique regularmente a platina da sua prensa. Substitua a almofada de silicone se ela estiver deformada, dura ou danificada. Gire-a periodicamente para garantir um desgaste uniforme, se aplicável.
Superfície de Prensagem e Proteção
O que está entre o tecido e a platina superior também importa.
* **Almofada de Silicone da Prensa:** Se a almofada de silicone da sua prensa estiver velha, endurecida ou com irregularidades, ela não distribuirá a pressão uniformemente.
* **Papéis de Proteção:** O uso de papel manteiga culinário ou folha de Teflon como camada protetora sobre o filme durante a prensagem é essencial. Isso protege a platina superior de resíduos de tinta ou adesivo e ajuda a distribuir o calor. Certifique-se de que o papel ou a folha estejam limpos e lisos.
Técnicas Pós-Prensagem para uma Acabamento Perfeito
O processo não termina quando o tempo da prensa se esgota. O que acontece a seguir é igualmente importante.
Remoção do Filme (Peel)
O método de remoção do filme é crítico.
* **Hot Peel vs. Cold Peel:** Filmes “Hot Peel” devem ser removidos imediatamente após a prensagem, enquanto ainda quentes. Filmes “Cold Peel” exigem que a estampa e o tecido esfriem completamente antes da remoção. Usar o método errado para o seu filme específico pode resultar em falha na transferência, resíduos de adesivo no tecido, ou a estampa se esticando/enrugando ao ser removida.
* **Técnica de Remoção:** Puxe o filme de forma suave e uniforme, em um ângulo de 180 graus (paralelo ao tecido), não para cima. Puxar bruscamente ou no ângulo errado pode distorcer a estampa.
Prensagem Final (Finish Press)
Muitas vezes negligenciada, a prensagem final é crucial para a durabilidade e o acabamento.
* **Benefícios:** Após remover o filme, pressione a estampa novamente por 5-10 segundos (com uma folha de Teflon ou papel siliconado por cima) a uma temperatura ligeiramente menor ou igual à da primeira prensagem. Isso ajuda a “assentar” a estampa nas fibras do tecido, remove qualquer brilho excessivo (se desejado, use papel siliconado fosco), melhora a lavabilidade e pode ajudar a eliminar pequenas bolhas de ar residuais.
* **Proteção:** Sempre use uma folha protetora na prensagem final para evitar que a estampa grude na platina superior.
Solucionando Problemas Comuns: Um Guia Rápido
Vamos abordar alguns cenários comuns e suas prováveis soluções.
* **”Minha estampa está com pequenas bolhas de ar por baixo.”**
* **Causa:** Umidade no tecido (mais comum), adesão incompleta devido a temperatura/pressão/tempo inadequados, ou cura insuficiente do pó.
* **Solução:** Sempre pré-prense o tecido por 5-10 segundos. Verifique a calibração da temperatura da prensa. Aumente ligeiramente o tempo ou a pressão de prensagem. Garanta que o pó esteja completamente curado antes da prensagem.
* **”A estampa parece ‘amassada’ ou enrugada depois de remover o filme.”**
* **Causa:** Filme DTF de baixa qualidade que deforma com o calor, filme removido muito cedo (cold peel sendo tratado como hot peel) ou muito tarde (hot peel esfriando), pressão excessiva, ou superaquecimento da estampa/tecido.
* **Solução:** Use filmes de qualidade. Siga o método de “peel” correto para o seu filme. Ajuste a pressão para “média-alta”. Diminua ligeiramente a temperatura ou o tempo de prensagem.
* **”A estampa não adere bem em algumas áreas e parece levantar nas bordas.”**
* **Causa:** Aplicação inconsistente do pó adesivo, adesivo mal curado, pressão ou temperatura insuficientes na prensa, platina desnivelada.
* **Solução:** Garanta uma cobertura uniforme do pó. Certifique-se de que o adesivo esteja completamente curado. Aumente ligeiramente a pressão e/ou a temperatura da prensa. Verifique o nivelamento da platina e a condição da almofada de silicone.
* **”A estampa está com brilho excessivo e/ou parece plastificada demais.”**
* **Causa:** Algum brilho é normal, mas excessivo pode indicar superaquecimento ou falta de prensagem final com o material certo.
* **Solução:** Faça uma prensagem final usando um papel siliconado (parchment paper) fosco ou um papel de acabamento específico para DTF, que ajuda a “matificar” a estampa e a integrá-la melhor ao tecido.
Melhores Práticas e Manutenção Preventiva
A consistência é a chave para o sucesso no DTF.
* **Padronização do Processo:** Registre suas configurações ideais (temperatura, tempo, pressão) para cada tipo de tecido e filme/pó que você usa. Crie um “manual de operações” para sua equipe.
* **Controle Ambiental:** Se possível, mantenha o ambiente de trabalho com umidade controlada. Um desumidificador pode fazer uma grande diferença, especialmente em regiões úmidas. A temperatura ambiente também pode influenciar.
* **Teste de Materiais:** Sempre que adquirir um novo lote de filme, pó ou tinta, ou um novo tipo de tecido, faça testes em amostras para ajustar suas configurações antes de iniciar uma produção maior.
* **Manutenção da Prensa:** Limpe regularmente a platina da sua prensa. Verifique o estado da almofada de silicone. Calibre o termostato da prensa periodicamente com um termômetro externo confiável.
* **Qualidade dos Insumos:** Invista em tintas, filmes e pós de DTF de fornecedores confiáveis e com boa reputação. A economia em insumos de baixa qualidade geralmente resulta em prejuízo por produtos com defeito.
Dominar a técnica de estamparia DTF exige paciência, atenção aos detalhes e uma compreensão profunda de como cada variável afeta o resultado final. Bolhas e rugas não são meros caprichos; são indicadores claros de que um ou mais elos na corrente de produção precisam ser ajustados. Ao seguir um processo meticuloso, desde a escolha dos materiais até a etapa de pós-prensagem, e aplicando as melhores práticas descritas, você não só evitará essas frustrações, mas também elevará a qualidade e a profissionalismo de suas estampas DTF a um novo patamar, garantindo a satisfação de seus clientes e o crescimento sustentável do seu negócio. Lembre-se, cada peça é uma oportunidade para demonstrar a excelência do seu trabalho.